


Menghasilkan bahagian SMC tidak berakhir apabila penekan acuan mampatan dibuka. Kebanyakan komponen acuan masih memerlukan pemangkasan tepi, pemesinan lubang, penyingkiran denyar, potongan atau kemasan dimensi sebelum pemasangan.
Kaedah pemangkasan secara langsung boleh menjejaskan ketepatan dimensi, kualiti tepi, masa kitaran, penggunaan alat, penjanaan habuk, dan akhirnya kos setiap komponen siap.
Untuk panel automotif, penutup elektrik, komponen bateri, bahagian perkakas dan produk acuan mampatan lain, pengeluar biasanya memilih antara penghalaan CNC, pemotongan pancutan air yang melelas, pemangkasan mati, menggergaji atau mengisar, pemangkasan manual dan, dalam aplikasi terpilih, pemotongan laser.
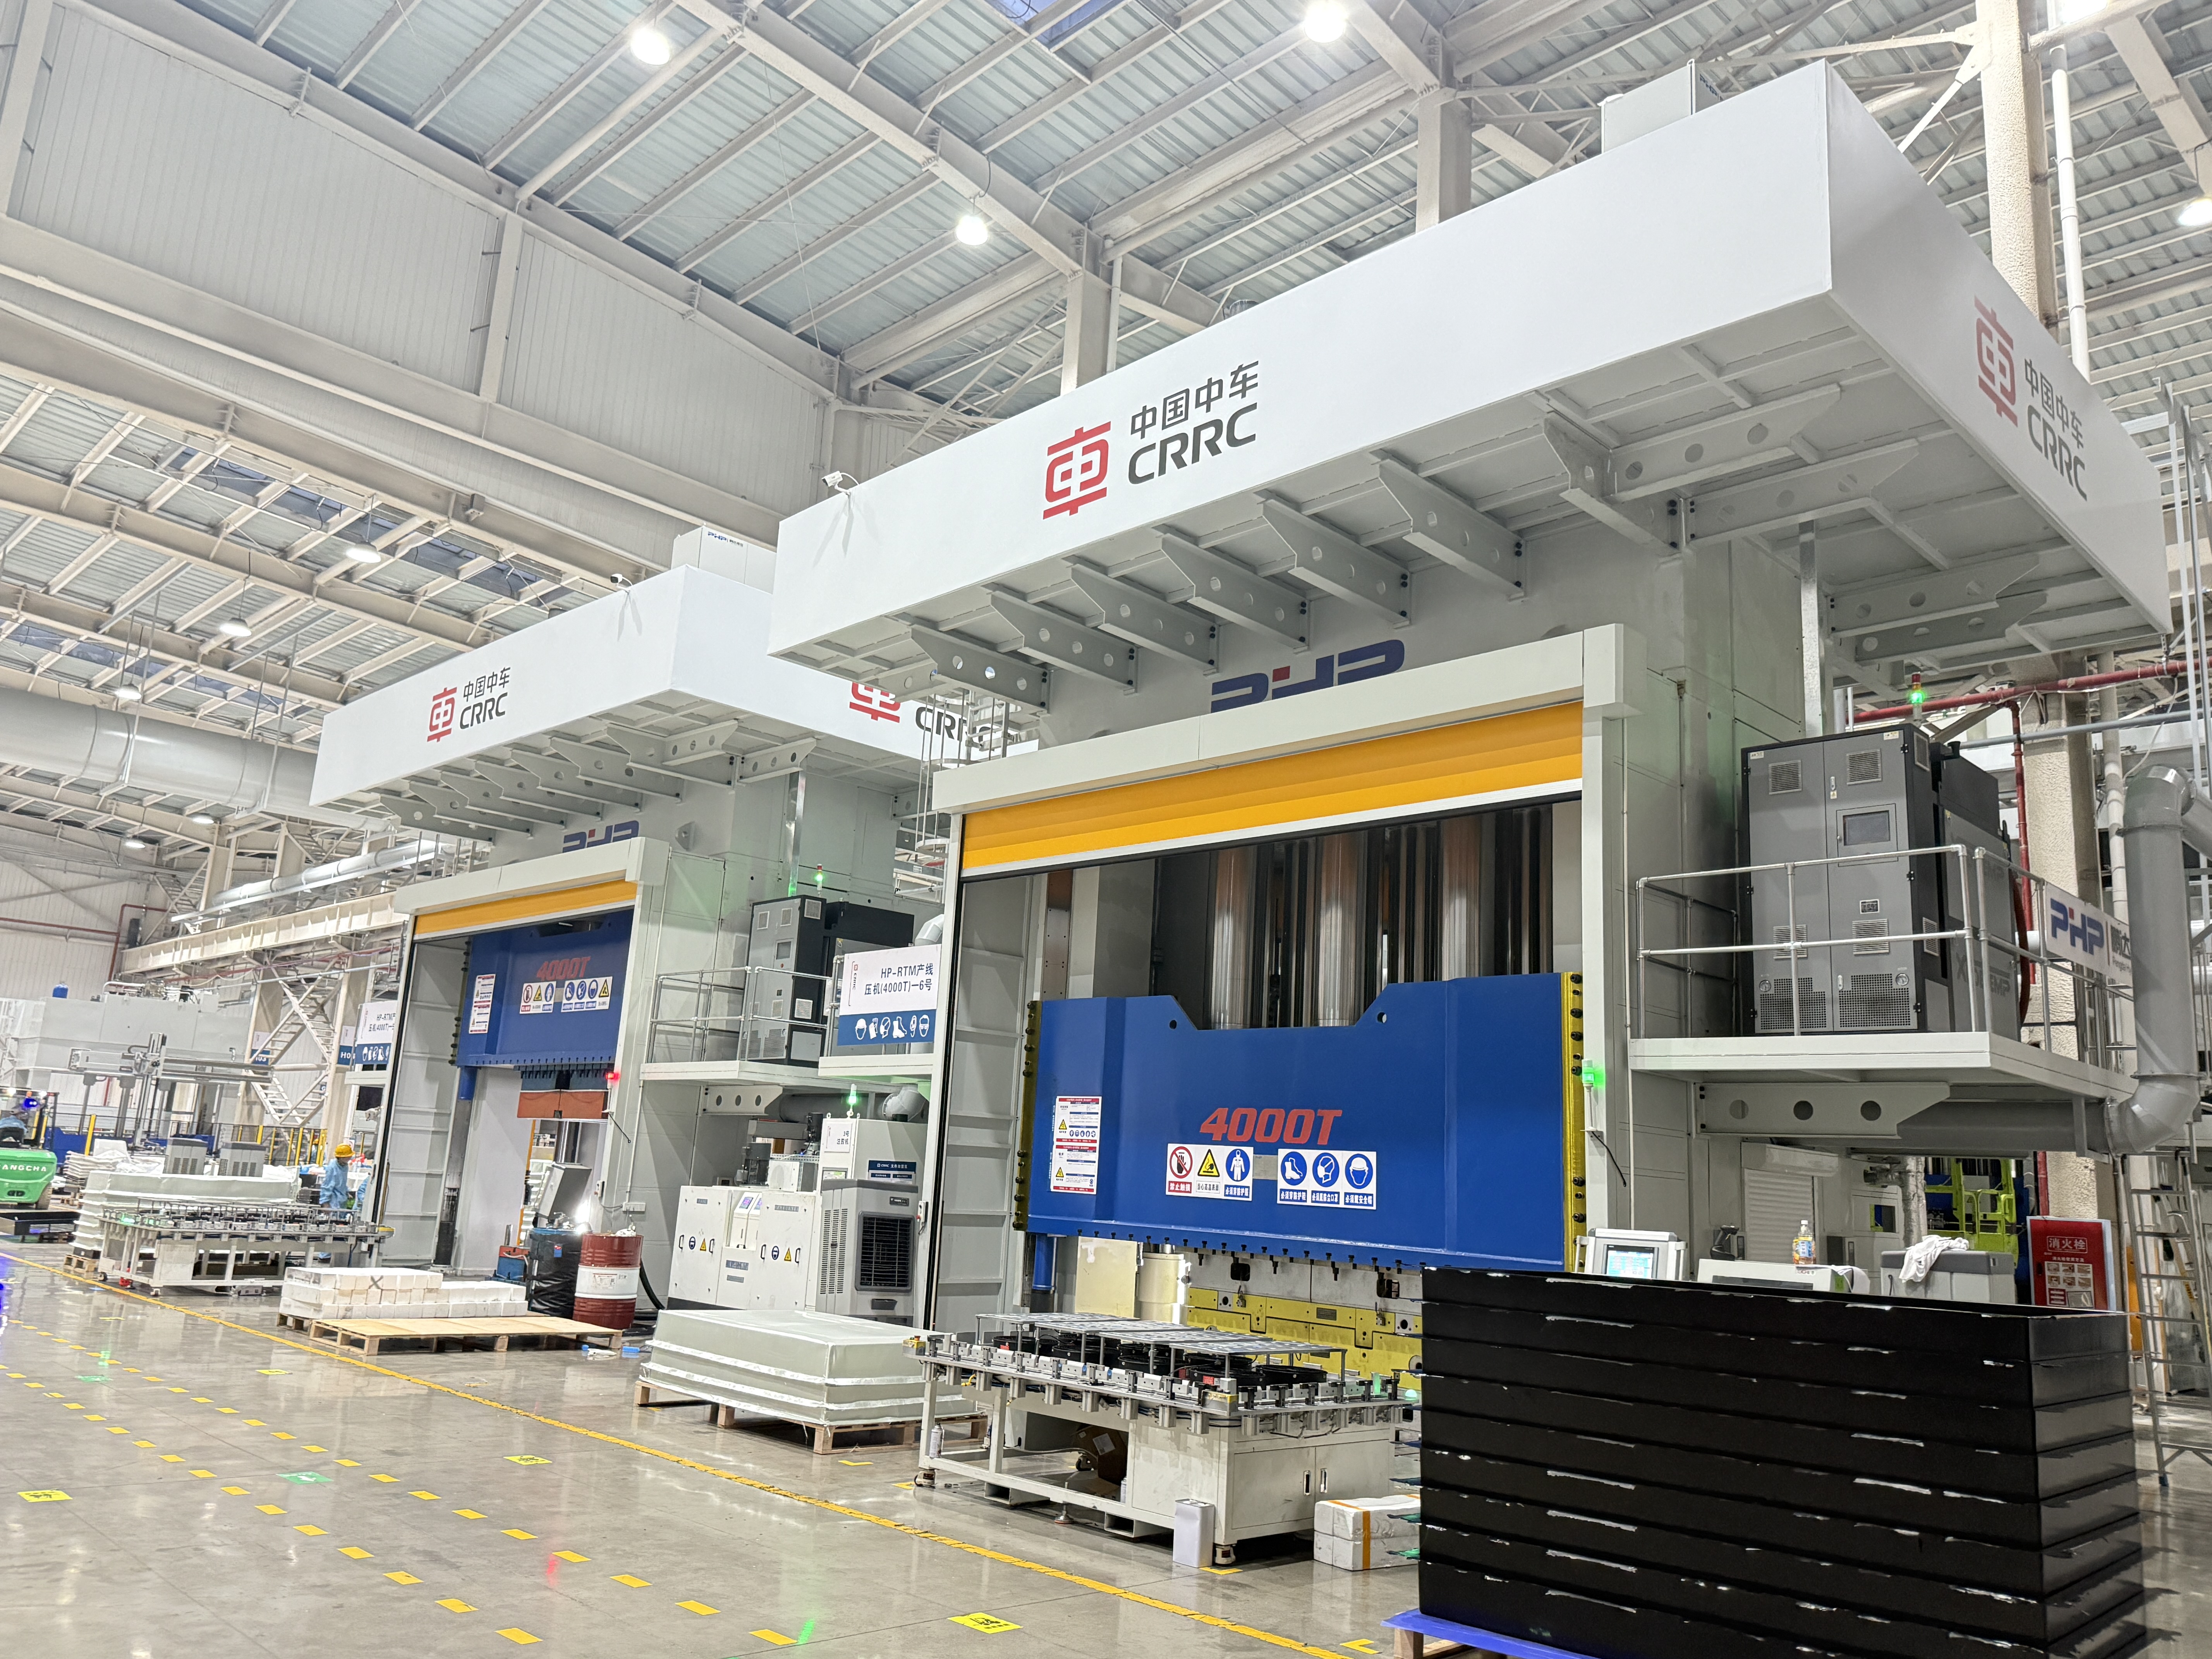
Tiada satu kaedah terbaik untuk setiap komponen SMC. Pilihan yang betul bergantung pada geometri bahagian, formulasi SMC, ketebalan dinding, volum pengeluaran, keperluan toleransi, kemasan hiliran, dan tahap automasi yang diperlukan.
Cara Memilih Kaedah Pemangkasan Bahagian SMC
Keputusan pemangkasan praktikal harus bermula dengan lima soalan:
- Berapakah jumlah pengeluaran tahunan?
- Seberapa kompleks kontur trim?
- Apakah toleransi dimensi yang diperlukan?
- Seberapa tebal dan kasar bahan SMC?
- Adakah proses pemangkasan menjadi manual, berasaskan CNC, atau disepadukan ke dalam sel pengeluaran automatik?
Untuk prototaip dan larian pengeluaran kecil, proses fleksibel seperti penghalaan CNC dan pemotongan pancutan air biasanya mengelakkan kos alat pemangkas khusus. Untuk pengeluaran automotif volum tinggi yang stabil, pemangkasan die boleh mewajarkan pelaburan perkakas awal yang lebih besar kerana masa kitarannya yang singkat.
Penghalaan CNC menduduki bahagian tengah. Ia boleh diprogramkan, sesuai untuk lubang dan profil kompleks, dan boleh dimasukkan ke dalam sel pengeluaran robotik atau automatik.
| Kaedah Pemangkasan | Aplikasi Biasa | Jumlah Pengeluaran | Fleksibiliti | Potensi Ketepatan | Kos Perkakas Permulaan |
|---|---|---|---|---|---|
| Penghalaan CNC | Kontur kompleks, lubang, slot | Rendah ke tinggi | tinggi | tinggi | Sederhana |
| Pancutan air yang kasar | Profil komposit tebal atau sukar | Rendah hingga sederhana | Sangat tinggi | tinggi | Sederhana |
| Pemangkasan mati / tekan | Bahagian pengeluaran berulang | tinggi | rendah | tinggi after tooling validation | tinggi |
| Gergaji / pemotongan kasar | Tepi lurus atau ringkas | Rendah hingga sederhana | Sederhana | Sederhana | rendah |
| Pemangkasan manual | Prototaip, pembaikan, kemasan sekunder | rendah | Sangat tinggi | Bergantung kepada operator | rendah |
| Pemotongan laser | Aplikasi komposit nipis atau khas yang dipilih | Bergantung kepada aplikasi | tinggi | Berpotensi tinggi | tinggi |
Contoh 1: Komponen Luaran Automotif Volum Tinggi
Pertimbangkan panel automotif SMC yang dihasilkan pada 60,000 keping setahun dengan reka bentuk yang stabil dan garis pemangkasan yang boleh diulang.
Operasi pemangkasan mati yang berdedikasi atau sel pemangkasan CNC yang sangat automatik mungkin memberikan penjimatan yang lebih baik daripada pemesinan berulang kali pada setiap tepi pada mesin tujuan umum.
Pelaburan perkakas yang lebih besar diedarkan di puluhan ribu bahagian.
Contoh 2: Penutup Peralatan Tenaga Isipadu Rendah
Sekarang pertimbangkan kandang SMC yang dihasilkan pada hanya 2,000 keping setiap tahun, dengan beberapa saiz produk dan perubahan kejuruteraan biasa.
Penghala CNC atau sistem waterjet biasanya lebih mudah untuk diprogramkan semula daripada die pemangkasan khusus.
Proses hibrid juga boleh masuk akal. Pemotongan waterjet boleh mengeluarkan bahagian besar dengan cepat, diikuti dengan penghalaan CNC bagi lubang pelekap, antara muka kritikal dan ciri toleransi tinggi.
Penghalaan CNC, Waterjet, Pemangkasan Die dan Kaedah Lain
SMC mengandungi tetulang, resin, dan selalunya pengisi mineral. Bahan-bahan ini menjadikan bahan sangat berbeza daripada pemesinan aluminium atau termoplastik yang tidak diisi.
Gentian kaca, gentian karbon dan pengisi boleh mempercepatkan haus alatan. Kajian pemesinan yang diterbitkan mengenai SMC telah menunjukkan bahawa daya pemotongan meningkat apabila alat haus, bermakna keadaan alat harus dianggap sebagai pembolehubah proses dan bukannya hanya menunggu kegagalan alat yang boleh dilihat.
Penghalaan CNC
Penghalaan CNC adalah salah satu penyelesaian yang paling serba boleh untuk pemangkasan SMC.
Ia boleh memproses:
- kontur luaran;
- lubang dan bukaan;
- slot;
- ciri pemasangan;
- kemasan tepi;
- beberapa varian bahagian menggunakan program CNC yang berbeza.
Untuk pembangunan proses awal, pengilang boleh menilai kelajuan gelendong dalam kira-kira julat 12,000–24,000 rpm dengan alat pemotong komposit berdiameter kecil yang sesuai. Kadar suapan mungkin bermula sekitar 1–6 m/min dan kemudian dioptimumkan melalui ujian pemotongan.
Angka ini adalah titik permulaan pembangunan proses, bukan tetapan universal.
Parameter akhir bergantung pada pemuatan gentian, kandungan pengisi, ketebalan, geometri pemotong, diameter alat, ketegaran gelendong, kekakuan lekapan, kemasan tepi yang diperlukan dan prestasi pengekstrakan.
Perkakas karbida boleh digunakan untuk banyak aplikasi, manakala alat bersalut berlian atau PCD boleh dinilai apabila haus kasar menjadi kos pengeluaran utama.
Strategi perubahan alat yang berguna bukan sekadar:
Gantikan pemotong selepas bahagian X.
Sebaliknya, pantau:
- panjang pemotongan terkumpul;
- beban gelendong;
- daya pemotongan jika ada;
- kekasaran tepi;
- pecahan burr atau serat;
- hanyutan dimensi.
Alat ini harus ditukar apabila kemerosotan kualiti yang boleh diukur bermula, dan bukannya mengikut kiraan bahagian universal yang sewenang-wenangnya.
Pemotongan Waterjet yang melelas
Pemesinan waterjet yang melelas mengeluarkan bahan tanpa mewujudkan zon terjejas haba yang sama yang dikaitkan dengan pemotongan haba.
Oleh itu, ia menarik untuk komponen komposit yang meminimumkan kerosakan haba adalah penting.
Pembolehubah proses-pembangunan biasa termasuk:
- tekanan air;
- kadar aliran kasar;
- saiz zarah yang kasar;
- diameter muncung;
- jarak berdiri;
- kelajuan lintasan;
- strategi menusuk.
Sistem perindustrian mungkin beroperasi dalam kira-kira julat tekanan 250–400 MPa, dengan bahan pelelas garnet seperti kira-kira 80 mesh yang kerap digunakan sebagai titik permulaan untuk ujian proses.
Walau bagaimanapun, meningkatkan kelajuan lintasan semata-mata untuk memendekkan masa kitaran boleh meningkatkan kerf tirus atau mengurangkan kualiti pinggir bawah.
Penyelidikan yang melibatkan pemangkasan pancutan air yang melelas bagi gentian cincang SMC telah menunjukkan bahawa keadaan operasi yang sesuai boleh menghasilkan permukaan yang agak seragam dengan tarik keluar gentian terhad.
Mati atau Tekan Pemangkasan
Pemangkasan die sangat menarik apabila:
- jumlah pengeluaran adalah tinggi;
- bahagian geometri adalah stabil;
- garisan trim berulang dari bahagian ke bahagian;
- masa takt pendek itu penting.
Alat pemangkasan mesti direka bentuk di sekeliling komponen acuan sebenar dan bukannya geometri CAD nominal sahaja.
Pengecutan acuan, springback, bahagian melengkung, variasi ketebalan, dan kebolehulangan kedudukan semuanya menjejaskan ketepatan pemangkasan akhir.
Daya tekan yang diperlukan hendaklah dikira daripada jumlah perimeter pemotongan, ketebalan bahan, rintangan ricih berkesan, bilangan ciri pemangkasan serentak, dan faktor keselamatan kejuruteraan yang sesuai.
Atas sebab ini, menyatakan bahawa setiap komponen SMC memerlukan tan pemangkasan tetap tertentu adalah mengelirukan.
Kelemahan utama pemangkasan die ialah pelaburan perkakas. Jika reka bentuk komponen kerap berubah, mengubah suai atau menggantikan acuan pemangkas boleh menghapuskan banyak kelebihan ekonomi.
Pemotongan Laser
Pemotongan laser menawarkan gerakan tanpa sentuh yang pantas dan pengaturcaraan CNC yang fleksibel, tetapi ia tidak boleh secara automatik dianggap sebagai penyelesaian pilihan untuk SMC.
Matriks resin termoset dan gentian pengukuhan bertindak balas secara berbeza terhadap tenaga haba pekat. Bergantung pada rumusan bahan dan keadaan laser, isu yang berpotensi termasuk:
- kemerosotan matriks;
- perubahan warna;
- tepi berkarbonat;
- penjanaan asap;
- zon terjejas haba;
- perubahan pada permukaan ikatan.
Atas sebab ini, parameter laser seperti kuasa, kedudukan fokus, gas bantuan, kelajuan pengimbasan, dan bilangan hantaran harus dibangunkan melalui ujian kupon dengan formulasi SMC sebenar.
Bagi kebanyakan komponen SMC gentian kaca konvensional, penghalaan, pancutan air, atau pemangkasan mekanikal adalah lebih mudah untuk layak.
Contoh: Memangkas Bahagian SMC 200 × 300 × 3.5 mm
Pertimbangkan komponen kepungan yang dipermudahkan dengan keperluan berikut:
- Saiz bahagian: 200 × 300 mm
- Ketebalan: 3.5 mm
- Anggaran laluan trim: 1,000 mm
- Toleransi yang diperlukan: ±0.30 mm
- Jumlah tahunan: 40,000 bahagian
- Beberapa lubang pelekap yang digerudi
Untuk penghalaan CNC, masa pemesinan boleh dianggarkan sebagai:
Masa pemotongan = panjang laluan alat ÷ kadar suapan berkesan
Jika kadar suapan terprogram berkesan 3 m/min disahkan:
1.0 m ÷ 3 m/min ≈ 20 saat
Ini tidak bermakna kitaran bahagian lengkap ialah 20 saat.
Pengiraan pengeluaran juga mesti termasuk:
- robot atau operator memuatkan;
- lokasi bahagian;
- pendekatan alat dan tarik balik;
- pemesinan lubang;
- memunggah;
- penyingkiran habuk;
- perubahan alat;
- elaun pemeriksaan.
Jika pemuatan, penentududukan, penggerudian, penghalaan dan pemunggahan menghasilkan jumlah kitaran 50 saat, nombor itu—bukan masa pemotongan teori—harus digunakan untuk perancangan kapasiti.
Untuk 40,000 bahagian stabil setiap tahun, pengeluar kemudiannya harus membandingkan kos pemesinan tahunan dengan kos terlunas dan masa takt yang lebih singkat untuk pemangkasan cetakan khusus.
Itulah cara yang betul untuk membandingkan proses secara ekonomi.
Lekapan dan Sel Pemangkasan SMC Automatik
Peralatan pemotongan yang tepat tidak dapat mengimbangi pegangan kerja yang lemah.
Bahagian SMC mungkin mengandungi permukaan melengkung, ketebalan dinding berubah-ubah, rusuk acuan dan herotan sisa. Daya pengapit yang berlebihan boleh mengubah bentuk bahagian semasa pemesinan dan menyebabkan ralat dimensi selepas ia dilepaskan.
Pilihan lekapan biasa termasuk:
Lekapan Vakum
Lekapan vakum menyediakan daya pegangan teragih dan pemuatan pantas, terutamanya untuk komponen berbentuk cangkang yang besar.
Ia berkesan apabila terdapat kawasan pengedap yang mencukupi.
Pengapit Mekanikal
Pengapit mekanikal memberikan pengekalan positif yang lebih kuat tetapi harus diletakkan di luar permukaan kosmetik atau ukuran kritikal.
Menggunakan tekanan pengapit yang berlebihan pada dinding SMC yang tidak disokong boleh memesongkan komponen buat sementara waktu.
Mengesan Pin dan Sarang Khusus
Lekapan pengeluaran selalunya menggabungkan sarang kontur dengan pin pengesan dan pengapit terpilih.
Strategi datum 3-2-1 boleh digunakan di mana sesuai untuk mewujudkan sistem koordinat mesin yang boleh diulang sambil mengelakkan kekangan berlebihan yang tidak perlu.
Lekapan harus memberikan kelegaan di bawah laluan trim supaya pemotong tidak menghubungi lekapan.
Urutan automatik yang mantap mungkin kelihatan seperti ini:
SMC Compression Press → Robotic Demolding → Cooling/Stabilization → Part Positioning → CNC atau Robotic Trimming → Penggerudian → Debu → Pemeriksaan
Automasi juga boleh termasuk:
- pemuatan dan pemunggahan robot;
- menukar alat automatik;
- pemantauan vakum;
- sensor pengesahan lekapan;
- orientasi berasaskan penglihatan;
- pemantauan beban gelendong;
- kaunter hayat alatan;
- interlock keselamatan.
Bagi pengeluar yang menilai sel pemangkasan automatik, ROI hendaklah dikira daripada jumlah pengurangan buruh, penambahbaikan takt-masa, pengurangan sekerap, penggunaan perkakas, masa beroperasi, penyelenggaraan dan volum pengeluaran—bukan harga pembelian robot sahaja.
Kawalan Habuk, Keselamatan Pekerja dan Pengendalian Sisa
Pemangkasan mekanikal SMC yang diawet boleh menghasilkan zarah halus yang mengandungi resin diawet, gentian tetulang dan pengisi mineral.
Profil bahaya yang tepat bergantung pada rumusan SMC, jadi Helaian Data Keselamatan pembekal bahan hendaklah sentiasa disemak sebelum mereka bentuk sistem pengekstrakan.
Keutamaan pertama hendaklah mengawal pencemaran di sumbernya.
Untuk penghalaan CNC, ini biasanya bermaksud:
pengekstrakan aras alat atau sel pemangkasan tertutup → saluran → sistem pengumpulan habuk
Untuk pengisaran dan kemasan yang melelas, tudung hendaklah diletakkan sehampir praktikal dengan titik penjanaan habuk.
Di mana perlindungan pernafasan diperlukan, pemilihan alat pernafasan mestilah berdasarkan bahan cemar yang dikenal pasti dan pendedahan yang diukur dan bukannya memberikan topeng yang sama secara automatik untuk setiap operasi.
Perhatian khusus diperlukan jika formulasi SMC mengandungi silika kristal. Di Amerika Syarikat, standard silika kristal boleh sedut industri am OSHA mentakrifkan tahap tindakan 25 μg/m³ dan had pendedahan yang dibenarkan sebanyak 50 μg/m³ sebagai TWA 8 jam.
Stirena juga perlu dinilai di mana ia berkaitan dengan sistem atau proses resin tertentu. Ia tidak boleh diandaikan bahawa pemesinan setiap komponen SMC yang telah sembuh sepenuhnya menghasilkan pendedahan stirena yang sama.
Sisa trim yang dikumpul hendaklah disimpan dalam kandungan dan diasingkan daripada serpihan pengeluaran am. Kemudahan hendaklah menentukan pilihan pelupusan atau kitar semula mengikut komposisi bahan, peraturan sisa tempatan, pencemaran, dan keupayaan kontraktor kitar semula yang ada.
Pemeriksaan dan Kemasan Selepas Trim
Komponen yang dipangkas hendaklah dinilai menggunakan kriteria yang disambungkan kepada fungsi sebenar.
Kaedah pemeriksaan biasa termasuk:
- angkup digital untuk dimensi mudah;
- tolok go/no-go untuk pengeluaran berulang;
- ukuran profil;
- pemeriksaan optik;
- Pengimbasan 3D;
- menyelaraskan mesin pengukur untuk geometri kritikal.
Pelan pemeriksaan boleh mentakrifkan:
| Ciri | Contoh Kawalan |
|---|---|
| Dimensi dipangkas keseluruhan | Melukis toleransi |
| Kedudukan lubang pelekap | Toleransi kedudukan daripada datum |
| Pelarian tepi | Had visual atau dimensi maksimum yang dibenarkan |
| Burr / gentian longgar | Tiada gangguan pada perhimpunan |
| Jejari tepi | Lukisan atau keperluan pelanggan |
| Tepi kosmetik | Sampel rujukan yang diluluskan |
Keperluan harus datang dari lukisan komponen dan spesifikasi pelanggan dan bukannya menggunakan satu standard kualiti tepi SMC universal.
Selepas pemangkasan, bahagian mungkin memerlukan memberus, mengampelas, nyahburkan setempat, mengeluarkan habuk, penyediaan salutan atau pengedap tepi.
Jika pecahan gentian berlebihan muncul, hanya menambah operasi mengempelas manual boleh menyembunyikan gejala tanpa membetulkan proses.
Pengilang harus menyiasat:
- perkakas yang dipakai;
- kelajuan suapan atau gelendong yang salah;
- sokongan lekapan yang tidak mencukupi;
- getaran;
- strategi masuk atau keluar yang lemah;
- geometri acuan yang tidak konsisten.
Kaedah Pemangkasan SMC Mana Yang Lebih Jimat?
Kos jam mesin terendah tidak semestinya menghasilkan kos bahagian terendah.
Perbandingan yang berguna harus termasuk:
Kos setiap bahagian yang diterima = kos mesin lekapan perkakas buruh pelunasan trim-die pelunasan bahan habis pakai penyelenggaraan kerja semula sekerap
Penghalaan CNC biasanya memberikan keseimbangan yang menarik antara fleksibiliti dan ketepatan.
Waterjet berguna untuk pemotongan bukan haba yang fleksibel dan geometri yang sukar.
Pemangkasan die khusus menjadi semakin menarik apabila volum tahunan tinggi dan reka bentuk komponen stabil.
Pemangkasan manual kekal berguna untuk prototaip dan kerja semula tetapi menjadi sukar dikawal apabila volum pengeluaran bertambah.
Pemotongan laser hendaklah dinilai hanya selepas mengesahkan bahawa formulasi SMC sebenar boleh memenuhi keperluan kerosakan terma dan kualiti tepi.
Bagi kebanyakan barisan pengeluaran, penyelesaian terbaik bukanlah satu proses tetapi gabungan pengacuan, pengendalian automatik, pemangkasan, penggerudian, pembersihan dan pemeriksaan.
Merancang Barisan Pengeluaran SMC
Keperluan pemangkasan sebaiknya dipertimbangkan sebelum garisan acuan mampatan dimuktamadkan.
Geometri bahagian, jangkaan warpage, lokasi datum, kedudukan denyar, masa takt pengeluaran, kebolehcapaian robot dan keperluan pemesinan hiliran semuanya boleh mempengaruhi perancangan akhbar dan automasi.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. menumpukan pada peralatan pengacuan mampatan SMC dan penyelesaian pengeluaran untuk komponen komposit industri.
Apabila menilai projek SMC baharu, menyediakan maklumat berikut membantu jurutera membangunkan konsep pengeluaran yang lebih praktikal:
- Lukisan bahagian SMC atau model 3D;
- rumusan bahan;
- dimensi komponen maksimum;
- bahagian berat dan ketebalan;
- daya acuan yang diperlukan;
- jumlah pengeluaran tahunan;
- masa kitaran sasaran;
- toleransi dimensi;
- keperluan pemangkasan dan penggerudian;
- tahap automasi yang dikehendaki.
Mengambil kira operasi pengacuan dan pasca pengacuan bersama-sama boleh membantu mengelak daripada mencipta proses pengacuan pantas yang hanya menggerakkan kesesakan pengeluaran ke hilir.
Soalan Lazim
Bagaimanakah cara saya memilih kaedah pemangkasan terbaik untuk bahagian SMC?
Mulakan dengan volum tahunan, geometri, ketebalan, toleransi, rumusan bahan dan pelaburan perkakas yang dibenarkan. Penghalaan CNC menawarkan fleksibiliti yang tinggi, pancutan air mengelakkan pemotongan haba, dan pemangkasan die berdedikasi selalunya menarik untuk produk stabil volum tinggi.
Apakah tetapan CNC yang harus digunakan untuk penghalaan SMC?
Tiada tetapan universal. Kelajuan gelendong, suapan, diameter pemotong, reka bentuk seruling, bahan alat, dan arah pemotongan hendaklah diwujudkan melalui ujian menggunakan SMC sebenar. Kehausan alatan hendaklah dipantau kerana ia boleh menjejaskan kedua-dua daya pemotongan dan kualiti tepi.
Bolehkah bahagian SMC dipotong laser?
Sesetengah rumusan SMC boleh diproses dengan laser, tetapi kemerosotan haba, perubahan warna, asap dan tepi yang terjejas haba mesti dinilai. Penghalaan mekanikal atau pemotongan pancutan air selalunya lebih mudah untuk memenuhi syarat untuk komponen SMC konvensional.
Bagaimanakah pergerakan boleh dihalang semasa penghalaan berkelajuan tinggi?
Gunakan lokasi datum yang boleh diulang, sokongan sokongan yang mencukupi, zon vakum atau pengapit yang diletakkan dengan betul, dan kelegaan di sekitar laluan pemotong. Elakkan mengapit komponen dengan cara yang mengubah bentuknya buat sementara waktu.
Bagaimanakah habuk pemangkasan SMC harus dikawal?
Tangkap habuk sedekat mungkin dengan titik pemotongan secara praktikal menggunakan pengekstrakan alat atau sel pemangkasan tertutup yang disambungkan ke sistem pengumpulan habuk yang sesuai. Penilaian pendedahan dan pemilihan PPE hendaklah berdasarkan komposisi SMC sebenar dan keadaan tempat kerja yang diukur.
Bagaimanakah penghalaan CNC dan kos pemangkasan mati dibandingkan?
CNC mempunyai kos perkakas khusus yang lebih rendah dan lebih mudah untuk memprogram semula, manakala pemangkasan mati memerlukan lebih banyak perkakas awal tetapi boleh menyampaikan kitaran ulangan yang lebih pendek. Jumlah tahunan, hayat produk, kekerapan perubahan reka bentuk, tenaga kerja, haus perkakas dan sekerap semuanya harus disertakan dalam perbandingan.


