


Kompaun Pengacuan Lembaran (SMC) telah menjadi bahan komposit penting untuk pengeluar automotif yang mencari pembinaan ringan, rintangan kakisan, penyepaduan bahagian dan pengeluaran volum tinggi yang boleh diulang. Walau bagaimanapun, pembuatan SMC automotif yang berjaya bergantung pada lebih daripada meletakkan bahan ke dalam acuan yang dipanaskan. Keadaan bahan, reka bentuk cas, suhu acuan, profil penutup tekan, tekanan acuan, masa penyembuhan, ketepatan alatan dan kawalan kualiti semuanya berfungsi sebagai satu sistem pengeluaran.
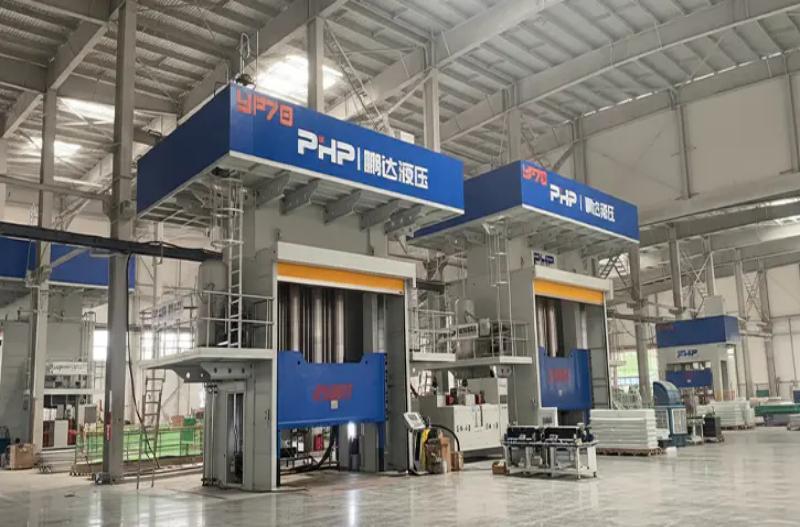
Untuk OEM automotif, pembekal Tahap-1 dan syarikat pengacuan komposit, memahami proses pembuatan bahagian automotif SMC yang lengkap adalah penting apabila merancang barisan pengeluaran baharu atau memilih mesin penekan hidraulik. Panduan ini menerangkan proses daripada penyediaan bahan kepada pemeriksaan bahagian siap, dengan perhatian khusus kepada parameter penekan dan acuan yang mempengaruhi kualiti, masa kitaran dan ketekalan pengeluaran.
1. Dari Helaian SMC ke Bahagian Automotif Selesai: Proses Pengilangan Lengkap
SMC automotif biasanya tiba di kilang acuan sebagai bahan kepingan matang yang dilindungi oleh filem pembawa. Tidak seperti pengacuan suntikan, di mana pelet dicairkan dan disuntik melalui sistem pelari, pengacuan mampatan SMC bermula dengan kuantiti dan susunan bahan kepingan yang telah ditetapkan yang dikenali sebagai caj .
Penyediaan bahan dan reka bentuk caj
Helaian SMC terlebih dahulu dikondisikan mengikut cadangan pembekal bahan. Operator atau sistem pemotongan automatik kemudian keluarkan filem pembawa, potong helaian mengikut bentuk yang diperlukan, dan timbangkannya untuk mencapai jisim cas yang ditentukan.
Peletakan caj adalah kritikal. Bahan tidak selalu menutupi keseluruhan rongga acuan sebelum ditekan. Sebaliknya, caj mungkin hanya menduduki sebahagian daripada kawasan rongga yang diunjurkan supaya bahan mengalir semasa pemampatan. Liputan optimum bergantung pada geometri bahagian, kandungan gentian, rusuk, bos, ketebalan dinding, keperluan permukaan, dan arah aliran gentian yang boleh diterima.
Pemuatan acuan dan tekan tutup
Caj yang disediakan diletakkan di dalam acuan bawah yang dipanaskan. Bergantung pada volum pengeluaran, pemuatan boleh dilakukan secara manual atau dilakukan oleh robot dan sistem pengendalian automatik.
Akhbar kemudian mengikuti profil penutup terkawal dan bukannya bergerak dari terbuka ke tertutup pada satu kelajuan. Urutan SMC praktikal biasanya termasuk:
- pendekatan pantas untuk mengurangkan masa tidak produktif;
- sentuhan terkawal dengan caj SMC;
- penutupan acuan perlahan untuk mengawal aliran bahan;
- peningkatan tekanan apabila rongga menghampiri ketebalan akhir;
- menahan tekanan semasa resin termoset sembuh; dan
- pelepasan tekanan terkawal diikuti dengan pembukaan acuan.
Profil gerakan berbilang peringkat ini amat penting untuk komponen automotif yang besar kerana penutupan yang tidak terkawal boleh menggerakkan gentian secara berlebihan, memerangkap udara, mencipta denyar atau menghasilkan pengisian yang tidak rata.
Aplikasi automotif
SMC sesuai untuk kedua-dua komponen kenderaan penumpang dan komersil di mana pengacuan kawasan besar, rintangan kakisan, penebat elektrik, kestabilan dimensi atau reka bentuk ringan adalah berharga. Aplikasi biasa boleh termasuk panel badan luar, perisai bawah badan, struktur bahagian hadapan, penutup dan penutup bateri, panel struktur, perumah elektrik, sokongan dalaman dan komponen badan kenderaan komersial.
2. Bahan SMC Automotif dan Pengaruhnya terhadap Pengacuan
SMC bukan satu bahan piawai. Gred automotif boleh berbeza dengan ketara dalam kimia resin, tetulang gentian kaca, pengisi mineral, aditif kawalan pengecutan, sistem pengawetan, pigmentasi dan bahan tambahan pemprosesan lain.
Formulasi konvensional mungkin menggunakan matriks termoset berasaskan poliester tak tepu yang diperkukuh dengan gentian kaca cincang. Sistem resin lain boleh dipilih apabila rintangan kimia, prestasi suhu, kelakuan nyalaan, sifat elektrik, atau keperluan khusus aplikasi lain menjadi lebih penting.
| Pembolehubah Bahan | Fungsi Utama | Kesan pada Pengacuan Mampatan |
| Sistem resin | Membentuk matriks termoset | Mempengaruhi kelikatan, suhu penyembuhan, kadar penyembuhan dan prestasi akhir |
| Kandungan gentian kaca | Memberi pengukuhan | Tetulang yang lebih tinggi boleh meningkatkan rintangan aliran dan daya acuan yang diperlukan |
| Panjang gentian | Mempengaruhi tingkah laku mekanikal | Mempengaruhi orientasi aliran, kekuatan dan tingkah laku pengisian |
| Pengisi mineral | Ubah suai kos, pengecutan dan tingkah laku dimensi | Ketumpatan pengaruh, kelikatan, kemasan permukaan dan pengisian acuan |
| Aditif berprofil rendah | Kawal pengecutan acuan | Boleh meningkatkan kualiti permukaan dan kestabilan dimensi |
| Kematangan material | Mewujudkan ketekalan helaian yang sesuai | Secara langsung menjejaskan pengendalian, kelikatan dan kebolehulangan aliran |
| Suhu cas | Menentukan permulaan keadaan pemprosesan | Boleh mempengaruhi kelikatan awal dan tingkah laku pengisian |
Atas sebab ini, penekan hidraulik tidak seharusnya dikonfigurasikan daripada spesifikasi SMC generik sahaja. Gred bahan automotif yang dipilih hendaklah dinilai bersama geometri acuan dan keperluan pengeluaran.
3. Parameter Pengacuan Mampatan dan Pengoptimuman Masa Kitaran
Peringkat pengacuan adalah di mana prestasi akhbar mempunyai pengaruh terbesar terhadap pengeluaran SMC automotif. Suhu, tekanan, kedudukan, kelajuan dan masa mesti kekal cukup berulang dari kitaran ke kitaran.
Suhu acuan
Banyak sistem SMC konvensional menggunakan acuan yang dipanaskan dalam kira-kira 140–160°C julat. Ini harus dianggap sebagai kawasan permulaan kejuruteraan dan bukannya spesifikasi universal. Titik tetapan sebenar bergantung pada kimia resin, sistem pemula, ketebalan bahagian, jarak aliran dan kualiti permukaan yang diperlukan.
Keseragaman suhu boleh sama pentingnya dengan suhu acuan purata. Kawasan yang lebih panas mungkin mula sembuh lebih awal semasa bahan masih mengalir ke tempat lain, manakala kawasan yang lebih sejuk mungkin memerlukan masa penyembuhan yang lebih lama atau menghasilkan penyembuhan yang tidak lengkap.
Tekanan acuan dan tan tekan
Tekanan acuan juga berbeza dengan ketara. Banyak komponen SMC konvensional boleh memulakan pembangunan proses dalam kira-kira 3.5–10 MPa rantau, manakala pengisian sukar, bahan bertetulang tinggi atau bahagian struktur kompleks mungkin memerlukan nilai yang lebih tinggi menghampiri atau melebihi 10–15 MPa .
Oleh itu, tan tekan hidraulik yang diperlukan hendaklah dikira terutamanya daripada kawasan acuan yang diunjurkan dan tekanan rongga yang diperlukan:
Margin kejuruteraan kemudiannya harus dipertimbangkan untuk variasi bahan, pemuatan tidak sekata, kepekaan kilat, pembangunan proses dan keperluan pengeluaran masa hadapan. Memilih mesin penekan SMC hanya daripada berat bahagian siap boleh menyebabkan saiz kurang yang serius.
Masa penawar dan tahan tekanan
Tempoh penahanan tekanan atau penyembuhan lebih kurang 60–180 saat boleh menjadi rujukan awal yang berguna untuk banyak aplikasi SMC jenis automotif, walaupun komponen yang lebih tebal dan formulasi tertentu boleh memerlukan kitaran yang lebih panjang.
Cuba mengurangkan masa kitaran hanya dengan menaikkan suhu acuan adalah berisiko. Jika permukaan mula mengawet sebelum cas telah mengalir sepenuhnya, pukulan pendek, garisan kimpalan, pengisian rusuk yang lemah atau kecacatan permukaan mungkin muncul.
Di mana pembaikan masa kitaran biasanya datang
- mengurangkan pendekatan akhbar yang tidak perlu dan masa pulang;
- mengoptimumkan peralihan antara kawalan kedudukan dan kawalan tekanan;
- meningkatkan keseragaman pemanasan acuan;
- menstabilkan berat cas dan penempatan;
- menggunakan pemotongan, pemuatan dan pemunggahan automatik;
- mengoptimumkan tetingkap penawar khusus bahan;
- menggunakan pemangkasan selari atau operasi hiliran; dan
- merekod keluk kitaran untuk mengenal pasti variasi proses.
Penekan hidraulik terkawal servo moden amat berguna apabila pelbagai peringkat kelajuan dan tekanan diperlukan. Kawalan gelung tertutup membolehkan resipi mesin mentakrifkan kelajuan pendekatan, kedudukan sentuhan, kelajuan acuan, tanjakan tekanan, tekanan penahan, pelepasan dan pergerakan kembali secara bebas.
4. Reka Bentuk Acuan dan Akhbar untuk Bahagian Automotif SMC
Pengacuan automotif volum tinggi memerlukan acuan dan penekan untuk direkayasa bersama. Mempunyai tonase yang mencukupi tidak bermakna mesin penekan boleh mengendalikan acuan SMC tertentu.
Parameter pemadanan akhbar-ke-acuan yang penting termasuk:
- kawasan acuan yang diunjurkan untuk mengira daya yang diperlukan;
- dimensi acuan untuk menentukan saiz plat;
- ketinggian acuan tertutup untuk pemilihan siang mesin;
- jarak buka yang diperlukan untuk pengiraan strok;
- keperluan pengekstrakan bahagian untuk pelepasan cahaya siang dan automasi;
- berat acuan untuk reka bentuk plat dan struktur;
- zon pemanasan untuk keseragaman suhu; dan
- selari pelat dan ketegaran untuk ketebalan rongga yang konsisten.
Untuk acuan itu sendiri, pengudaraan mesti membenarkan gas dan udara yang terperangkap keluar semasa aliran bahan. Tanah kilat dan kawasan limpahan harus direkayasa mengikut tingkah laku material dan bukannya dianggap sebagai sesuatu yang difikirkan semula. Pengaliran udara yang lemah boleh menyumbang kepada keliangan, terbakar dan pengisian yang tidak lengkap, manakala reka bentuk limpahan yang tidak sesuai boleh meningkatkan sisa bahan.
Acuan automotif yang besar juga harus menyediakan pengagihan haba yang stabil. Susun atur saluran pemanas atau pemanas elektrik harus meminimumkan zon panas dan sejuk di seluruh permukaan acuan yang luas. Sisipan, ejector dan ciri tempatan mesti direka bentuk supaya ia tidak mengganggu aliran bahan atau mencipta orientasi gentian yang tidak terkawal.
5. Kawalan Kualiti, Kecacatan dan Kelayakan Automotif
Barisan pengeluaran SMC automotif memerlukan kawalan kualiti pada tiga peringkat: kawalan bahan masuk, pemantauan proses pengacuan dan pengesahan bahagian siap.
Pemantauan proses
Rekod pengeluaran mungkin termasuk berat cas, kumpulan bahan, suhu acuan, kedudukan penutup, kelajuan pengacuan, tekanan puncak, tekanan penahanan, masa penyembuhan dan jumlah masa kitaran. Mengesan pembolehubah ini membantu pengeluar mewujudkan tetingkap proses yang stabil dan menyiasat kecacatan menggunakan data mesin sebenar dan bukannya andaian operator.
Pemeriksaan bahagian siap biasa
Bergantung pada spesifikasi komponen dan pelanggan, pemeriksaan boleh merangkumi pemeriksaan permukaan visual, pengukuran dimensi, pemeriksaan CMM, ujian ketumpatan, ujian tegangan atau lentur, ujian impak, penilaian penyerapan air, analisis terma seperti DSC dan kaedah pemeriksaan tidak merosakkan terpilih untuk struktur kritikal keselamatan.
| Kecacatan Biasa | Kemungkinan Punca | Arah Pembetulan Biasa |
| Keliangan / lompang | Udara terperangkap, pengudaraan yang lemah, profil penutup yang tidak sesuai | Semak peletakan caj, pengudaraan dan kelajuan penutupan acuan |
| Pukulan pendek | Caj yang tidak mencukupi, aliran yang lemah, penyembuhan pramatang atau tekanan yang tidak mencukupi | Periksa berat cas, suhu, jarak aliran dan tekanan |
| kilat berlebihan | Caj berlebihan, tekanan berlebihan atau keadaan perkakas | Semak jisim cas, profil tekanan dan keadaan acuan |
| Warpage | Penyembuhan tidak sekata, ketidakseimbangan haba atau orientasi gentian | Semak pengedaran suhu, corak cas dan sokongan penyejukan |
| Kegelombang permukaan | Aliran bahan, pengecutan atau variasi suhu | Optimumkan keadaan bahan, suhu alatan dan profil aliran |
| Delaminasi | Keadaan bahan, udara terperangkap atau penyatuan yang tidak mencukupi | Semak pengendalian bahan, susun atur caj dan tekanan pengacuan |
Dokumentasi kualiti automotif
Untuk program OEM dan Tahap-1, kelulusan bahagian melangkaui pemeriksaan dimensi yang mudah. Bergantung pada tahap pelanggan dan rantaian bekalan, pengeluar mungkin perlu bekerja dalam sistem pengurusan kualiti berasaskan IATF 16949 dan keperluan sokongan seperti APQP, PPAP, PFMEA, Pelan Kawalan, MSA, SPC, kebolehkesanan dan kajian keupayaan proses.
Pakej kelayakan yang tepat berbeza mengikut OEM dan keperluan khusus pelanggan. Ford, General Motors, Stellantis, BMW, Volkswagen dan pengeluar automotif lain boleh mengekalkan keperluan tambahan mereka sendiri, jadi pelan pengeluaran dan pemeriksaan harus diwujudkan daripada spesifikasi pelanggan yang berkenaan dan bukannya mengambil satu senarai semak kelulusan sejagat.
Kelebihan dan Had SMC untuk Pembuatan Automotif
SMC menawarkan beberapa kelebihan untuk komponen automotif. Bahagian yang besar dan kompleks dari segi geometri selalunya boleh dibentuk dengan mampatan dalam satu alat, membolehkan tulang rusuk, bos, ciri pelekap dan fungsi lain disepadukan ke dalam satu komponen. Bahan ini juga menyediakan rintangan kakisan, penebat elektrik dan hubungan kekakuan-ke-berat yang menggalakkan.
Walau bagaimanapun, SMC bukanlah penyelesaian kos terendah secara automatik untuk setiap bahagian. Penekan berkapasiti tinggi dan acuan besar yang dipanaskan memerlukan pelaburan awal yang ketara. Aliran bahan dan orientasi gentian mesti diuruskan dengan berhati-hati, permukaan kelas penampilan memerlukan kawalan proses yang lebih ketat, dan kitar semula komposit termoset kekal lebih rumit daripada mencairkan semula termoplastik konvensional.
Kes perniagaan terkuat biasanya muncul apabila penyepaduan komponen, rintangan kakisan, pemberat ringan, kebebasan reka bentuk dan kebolehulangan volum tinggi mewajarkan pelaburan alatan dan peralatan.
Merancang Barisan Pengeluaran SMC Automotif?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. membangunkan penyelesaian penekan hidraulik dan terkawal servo untuk SMC dan aplikasi pengacuan mampatan komposit yang lain.
Untuk projek SMC automotif baharu, sediakan lukisan bahagian, kawasan pengacuan unjuran, gred bahan SMC, dimensi acuan, berat acuan, masa kitaran sasaran, volum pengeluaran tahunan, kaedah pemanasan yang diperlukan dan keperluan automasi .
Input ini boleh digunakan untuk menilai tonase tekan yang sesuai, dimensi plat, siang hari, lejang, konfigurasi pemanasan acuan, kawalan tekanan dan kedudukan, automasi pemunggahan/pemunggahan, dan konfigurasi barisan pengeluaran keseluruhan.
Hubungi Wuxi PengdaHZ untuk membincangkan akhbar SMC anda atau keperluan talian pengacuan komposit automatik.
Soalan Lazim
Apakah bahan yang biasanya digunakan dalam SMC automotif?
SMC automotif biasanya terdiri daripada sistem resin termoset, tetulang gentian kaca yang dicincang, pengisi mineral, aditif kawalan pengecutan, agen pengawetan dan aditif pemprosesan. Formulasi yang tepat bergantung pada keperluan struktur, permukaan, haba, elektrik dan rintangan kimia.
Apakah suhu dan tekanan yang digunakan untuk pengacuan mampatan SMC automotif?
Banyak bahan SMC konvensional menggunakan suhu acuan sekitar 140–160°C. Tekanan pengacuan awal biasanya jatuh dalam kira-kira 3.5–10 MPa, manakala bahagian struktur yang sukar memerlukan tekanan yang lebih tinggi. Parameter akhir hendaklah sentiasa berdasarkan cadangan pembekal bahan terpilih dan disahkan oleh ujian acuan.
Bagaimanakah anda mengira tan tekan hidraulik yang diperlukan untuk bahagian automotif SMC?
Pengiraan awal mendarabkan kawasan acuan yang diunjurkan dengan tekanan rongga yang diperlukan. Margin kejuruteraan yang sesuai kemudian ditambah mengikut reka bentuk acuan, variasi bahan, pemuatan rongga dan keperluan pengeluaran.
Apakah parameter akhbar yang mempunyai pengaruh paling besar terhadap kualiti SMC?
Pembolehubah penting termasuk kelajuan penutup acuan, peralihan kedudukan ke tekanan, tekanan acuan, kestabilan tekanan, masa penyembuhan, keseragaman suhu acuan, keselarian plat dan kebolehulangan antara kitaran acuan.
Bagaimanakah pengeluar boleh mengurangkan masa kitaran bahagian automotif SMC?
Masa kitaran boleh dikurangkan dengan memendekkan pergerakan penekan yang tidak produktif, mengoptimumkan tetingkap penawar khusus bahan, menambah baik pemanasan acuan, mengautomasikan penyediaan dan pengendalian caj, menstabilkan penempatan caj, dan menggerakkan pemangkasan atau operasi sekunder di luar stesen pengacuan jika praktikal.
Apakah kecacatan pengacuan SMC yang paling biasa?
Masalah biasa termasuk keliangan, tangkapan pendek, denyar berlebihan, kegelombang permukaan, lengkungan dan penepian. Diagnosis harus mempertimbangkan keadaan bahan, reka bentuk cas, suhu acuan, pengudaraan, kelajuan tutup tekan, sejarah tekanan dan keadaan penyembuhan bersama-sama.
Apakah keperluan kualiti yang digunakan untuk komponen SMC automotif?
Keperluan bergantung pada OEM, pelanggan Tahap-1 dan komponen. Program automotif mungkin melibatkan sistem kualiti IATF 16949 bersama APQP, PPAP, PFMEA, Pelan Kawalan, MSA, SPC, kebolehkesanan, kajian keupayaan dan ujian produk khusus pelanggan.
Bolehkah sisa pengeluaran SMC dikitar semula?
SMC ialah komposit termoset, jadi sekerap yang telah diawet tidak boleh begitu sahaja dicairkan dan dibentuk semula seperti termoplastik. Bergantung pada bahan dan infrastruktur sisa serantau, pilihan boleh termasuk pengurangan saiz mekanikal dan penggunaan semula sebagai pengisi, pemulihan industri simen, proses kitar semula komposit khusus atau laluan pengurusan sisa lain yang diluluskan. Pengilang harus menilai laluan mengikut peraturan tempatan dan keperluan kemampanan pelanggan.


